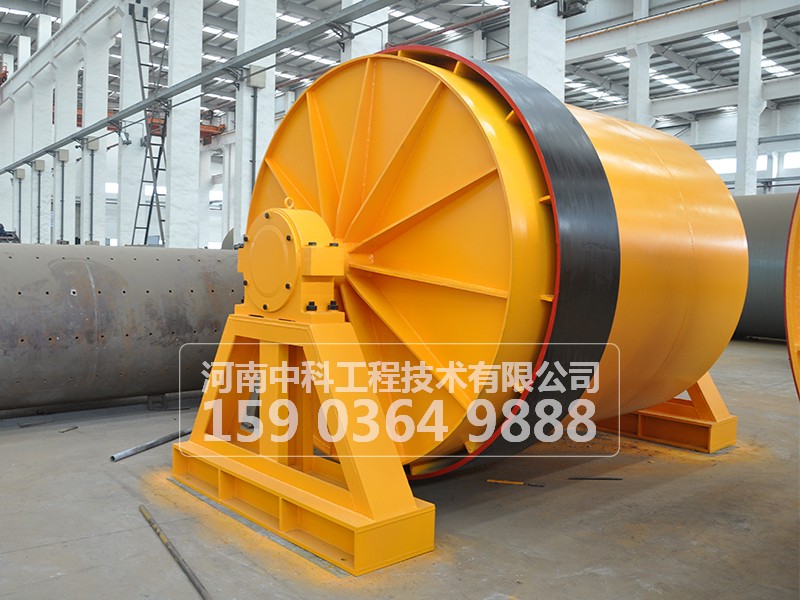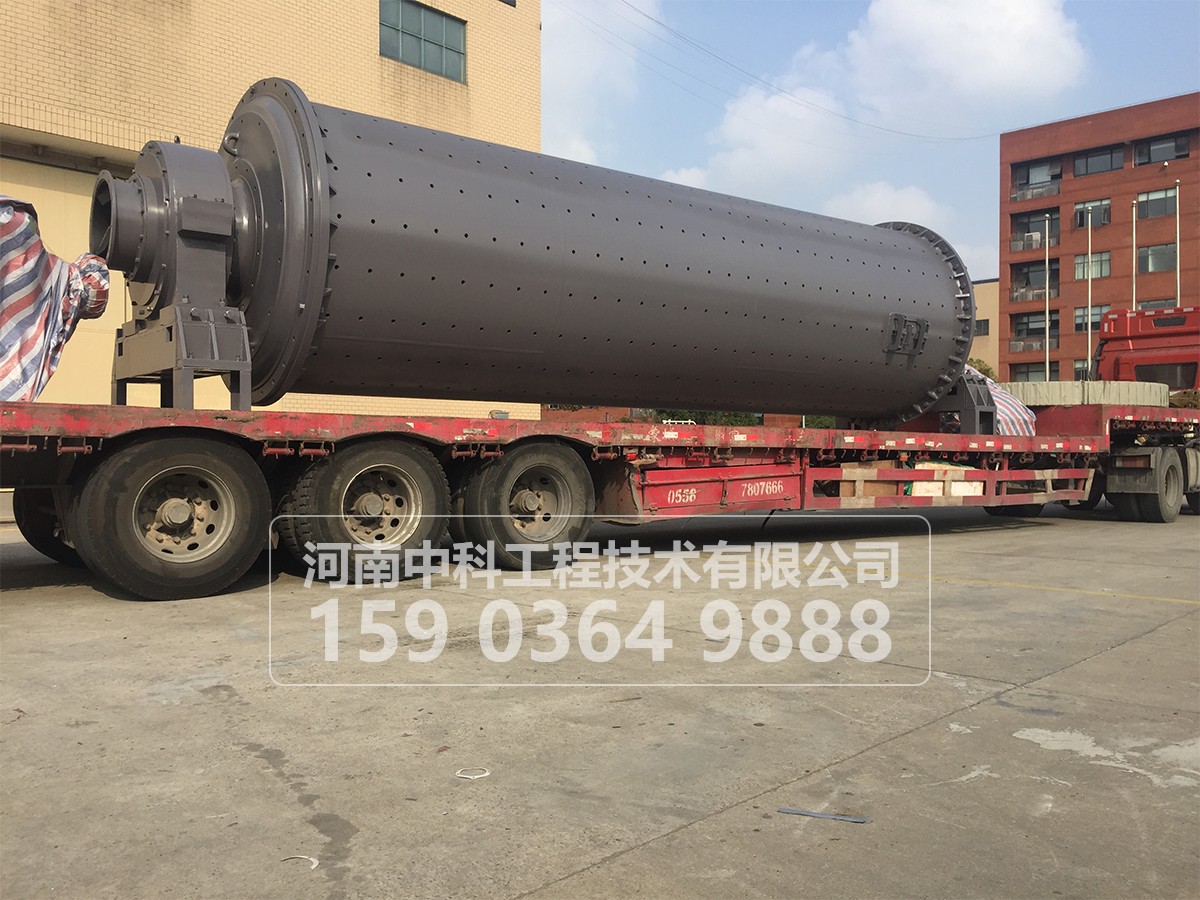
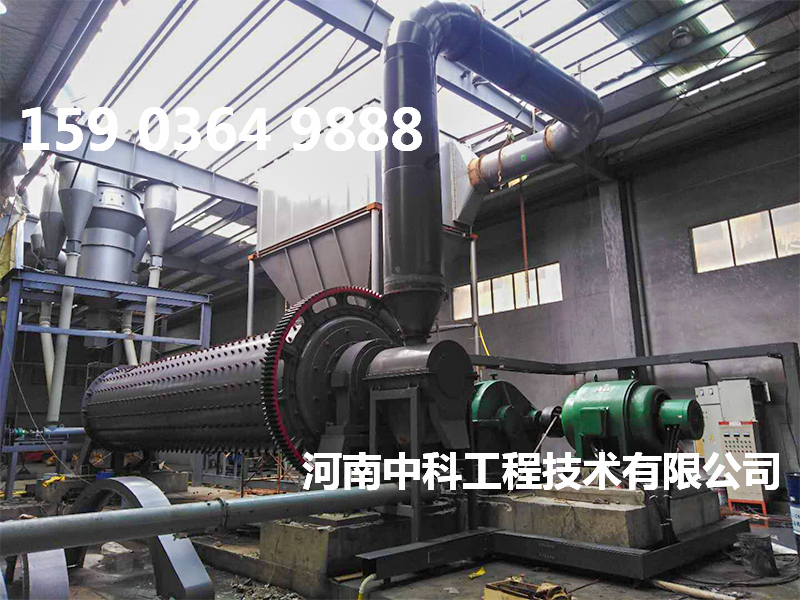
河南中科幹式格子球磨機設備生產率高,操作方便,幹式格子(zǐ)球磨機設備磨礦能耗低,磨機(jī)噪聲小,鋼球消耗(hào)小,減少停機時(shí)間.電話:159 0364 9888
幹式球磨(mó)機是物料被破碎之後(hòu),再進行粉(fěn)碎(suì)的關鍵設備(bèi)。它廣泛應用於水泥(ní),矽酸鹽製品,新型建築材(cái)料(liào)、耐火材料、化肥(féi)、黑色與有(yǒu)色金屬(shǔ)選礦以及玻璃陶瓷等生產行業。
結(jié)構(gòu)組成
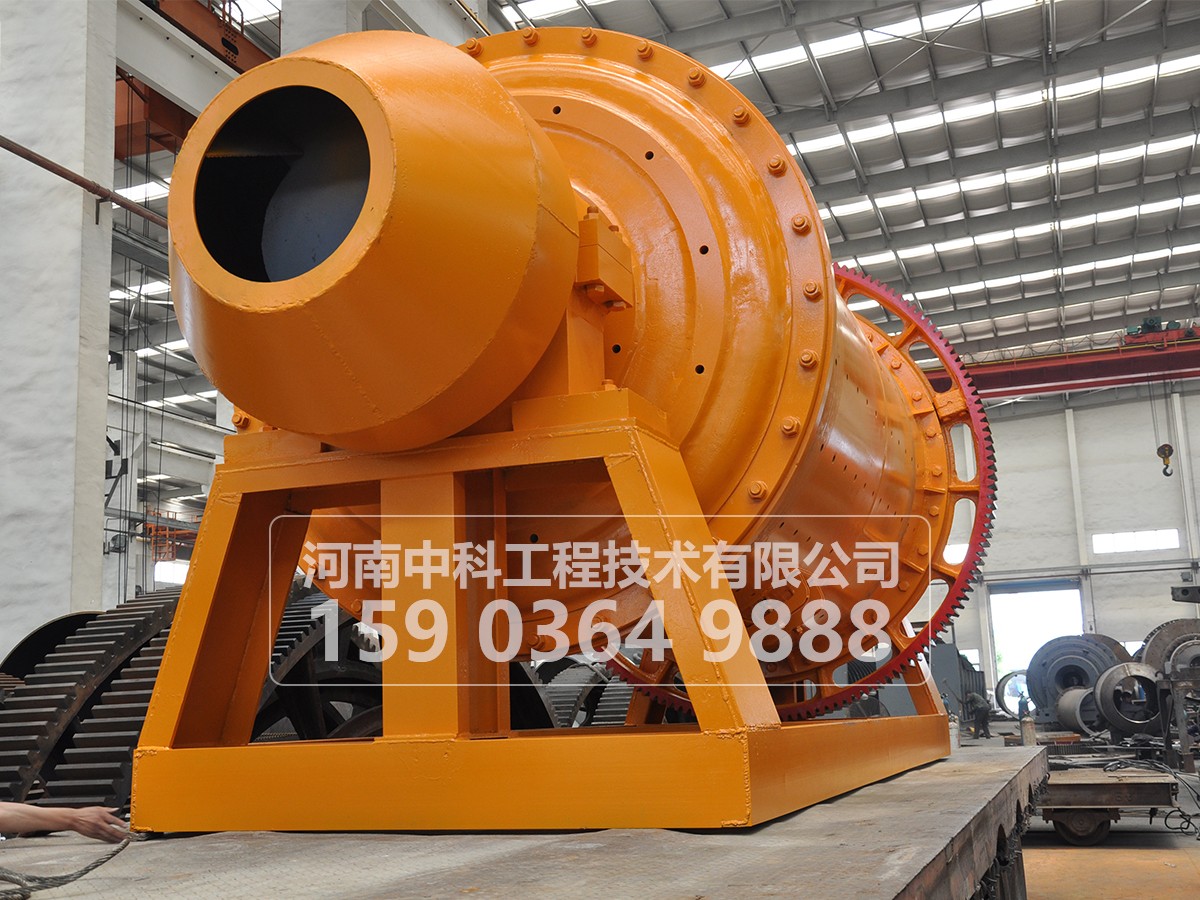
球磨機主要由以下幾部分組成:
⒈進料螺旋,供進料用。
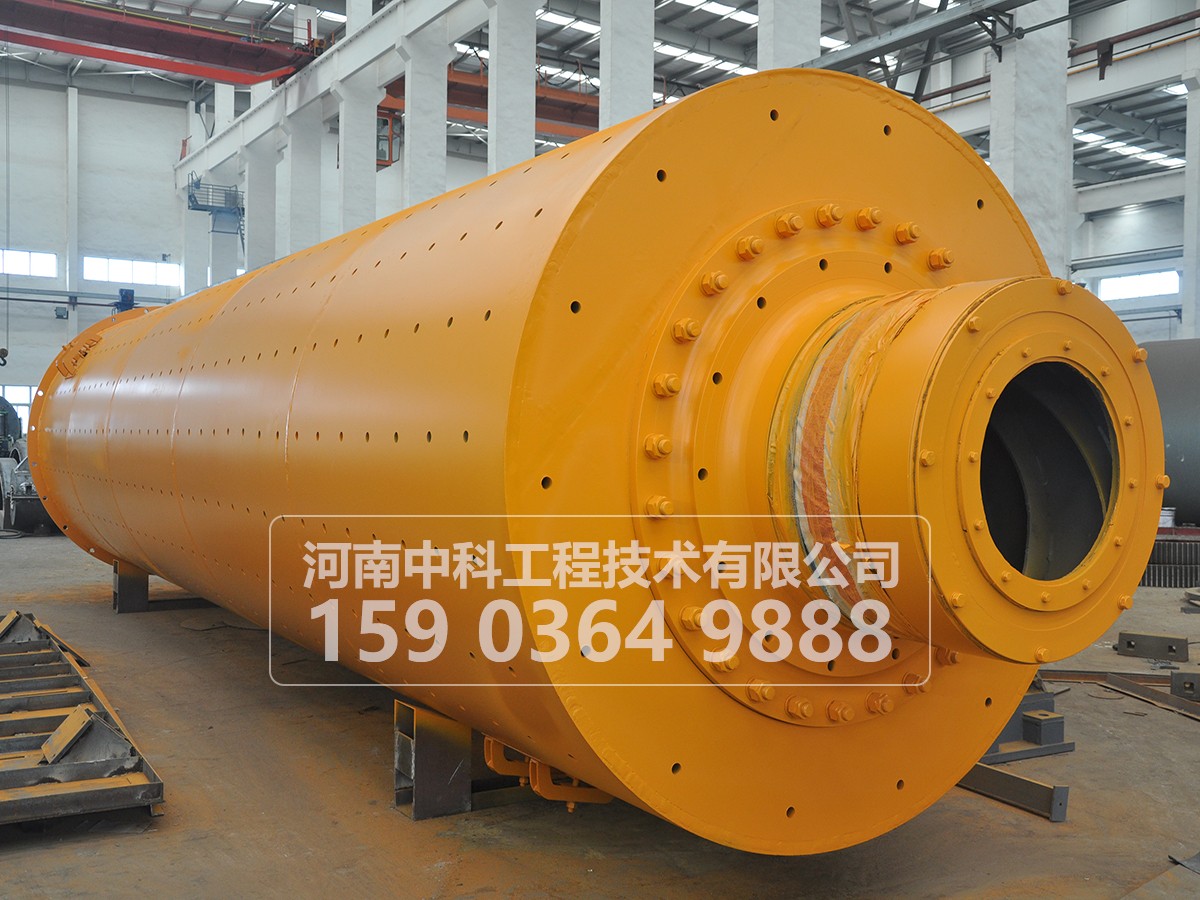
⒉筒體部分,筒體上開有人孔,供檢修(xiū)和更(gèng)換筒內襯板時用。
⒊排料部分,供球磨機排(pái)出合格產品用
⒋主軸承部分。
⒌傳動部分。
根據流(liú)程需(xū)要(yào),磨機分左旋(xuán)和(hé)右旋,供貨時按訂(dìng)貨合同。
結構特點(diǎn)
本機由給料部(bù)、出料(liào)部、回轉部、傳動部(bù)(減速機,小傳動齒輪,電機,電控(kòng))等主要部分組(zǔ)成。中空軸采用鑄(zhù)鋼件(jiàn),內襯可拆換,回轉大齒輪采用鑄件滾齒加工,筒體內鑲有耐磨襯板,具有良好(hǎo)的耐磨性。本機運(yùn)轉平穩,工作可靠。另:根(gēn)據物料及排礦方式,可選擇幹式球磨機和濕式格子型球(qiú)磨(mó)機。
使用保養
⒈啟動前首先檢查安全設施是否完善;
⒉清除磨機周圍的雜物,保證生產安全。
⒊檢查各組合件螺(luó)栓是否緊固可靠。
⒋將入口蓋固定牢(láo)固(gù)。
⒌各潤滑(huá)部位加足潤滑油。
⒍使(shǐ)用期間必須定期檢查。
產(chǎn)品分類(lèi)
⒈按衝擊分類:
輕型,重型
⒉ 按長度分類:
⑴ 短磨(mó)機 長(zhǎng)徑比在2以下時為短磨機,或稱球磨機(jī)。一般的單倉,用於粗磨或一級磨,也可以將2—3台球磨機串聯使用。
⑵ 中長磨機 長徑比在3左右時為中長磨機
⑶ 長磨機(jī) 長徑比在(zài)4以上時為長(zhǎng)磨(mó)機或稱管磨機。中長磨和長磨,其內部一般分成2—4個倉,在水泥廠用得較多。
3 、按研磨介質形狀分類
⑴ 球磨機 磨內裝入的研磨(mó)介質(zhì)主要是鋼球或鋼段。這種磨機使用普遍
⑵ 棒磨機 磨內裝入直徑為50—100mm的鋼棒作為研磨介質。棒磨機的長度與直徑(jìng)之比一般為 1.5—2
⑶ 棒球磨機 這種磨機通常具(jù)有2---4個倉,在 倉內裝入圓柱形鋼棒(bàng)作為研磨介質,以後(hòu)各倉則裝入鋼球或鋼段。
棒球磨機的長徑比應在5左右為宜,棒倉(cāng)長度與磨機有效直徑之比應在(zài)1.2—1.5之間,棒長比棒倉短(duǎn)100mm左右,以利於鋼棒平行排列,防止交叉和亂棒。
⑷ 礫石(shí)磨 磨內裝入的研磨(mó)介(jiè)質為礫(lì)石(shí)、卵石(shí)、瓷球等。用花崗岩、瓷料做襯板。用於白色或彩色水泥以及陶瓷生產。
4、按斜料方式(shì)分類
⑴ 尾斜式(shì)磨(mó)機 欲(yù)磨物料由磨機的(de)一端(duān)喂入,由另一端卸出,稱為尾卸式磨機
⑵ 中(zhōng)卸(xiè)式磨機 欲磨物料由磨(mó)機的兩端喂入(rù),由磨機筒(tǒng)體中部斜出,稱為中(zhōng)卸式磨機。該類磨機相當於兩台(tái)球磨機並聯使用(yòng),這樣設備緊湊,簡化流程。
⑶ 尾卸式磨機 按其排料(liào)方(fāng)式有(yǒu)格子排料、溢流排料、周邊排料和風力排料等多種類型。
5 、按傳動方式分(fèn)類
⑴ 中心傳動磨機 電動機通過減速機帶動磨機卸料端空(kōng)心軸而驅動磨機回轉(zhuǎn)。減速機的出軸與磨機的中心線在一條直(zhí)線(xiàn)上。
⑵ 邊緣傳動(dòng)磨(mó)機 電動機通過減速(sù)機帶動固定在卸料端筒體上的大齒輪而驅(qū)動磨機筒體回轉。
⒍其他分類
根據工藝操作又可分為幹法磨機、濕法磨機、間歇磨(mó)機和連續(xù)磨機。連續磨機與間歇磨式(shì)磨機相比,前者產量高、單位重量產品(pǐn)的電耗(hào)少、機械化程度高和所需操作人員少。但基建投資費(fèi)用大(dà),操作維護較複雜。間(jiān)歇式磨機極少使用,常用作化驗室試驗磨。
溢流型球磨機(jī)操作、維護檢修規(guī)程、操作規程:
⒈開車前檢查好機(jī)械和電器各部分,檢查各連(lián)接螺栓是否鬆動;各潤滑點潤(rùn)滑是否正常,傳動(dòng)裝置是否正常可靠,防護裝(zhuāng)置完好,電器儀表是否靈敏,電機碳刷接觸良好。
⒉盤車一周,檢查(chá)設備轉動部分或周圍有無障礙物,並消除。啟(qǐ)動時(shí)周圍不準站人(rén)。
⒊檢查無誤後,按啟動按鈕啟動(dòng)電機,注意電流變(biàn)化。磨球機連(lián)續起動不得超過兩(liǎng)次,一次與二(èr)次隔5分鍾以上,如果三次起動,必須同電工、鉗工配合(hé)檢查後,方可起(qǐ)動。不得與其(qí)它設備同起,要交錯起動,以免跳閘(zhá)。
⒋磨(mó)球機正常運轉後,要嚴格按給水、給(gěi)礦、添加鋼球的(de)規定,禁止超負荷運轉,空轉時間不超過15分鍾(zhōng),以免打壞襯板。
⒌運(yùn)行中要注意檢查筒體是否漏漿(jiāng),認真觀察電流、電壓、給料、給水是否正常,每半小時檢查一次電機及主軸(zhóu)溫度不大(dà)於60°С,發現問題及時處(chù)理。
⒍運(yùn)轉中要注意觀察中空軸、油環是否轉動帶油,中空軸溫度是否正常,如(rú)發現中(zhōng)空軸發熱(rè),接近燒(shāo)瓦時(shí),應立(lì)即采取強製冷卻措施,不得馬上停車(chē),以免造成“抱軸(zhóu)”。同時(shí)注(zhù)意檢查各潤滑部位油量(liàng)、溫度,定時加油。
⒎球磨機停車前應(yīng)先停(tíng)止給礦,待機內(nèi)精礦處理完後,停止給水。按(àn)停車鈕,拉下(xià)電閘。
⒏在無通知停(tíng)電時,首先拉下刀(dāo)閘,按停止按鈕,停止給礦、給水(shuǐ)。
⒐停車後,清理(lǐ)設備和環境衛生,保證(zhèng)文(wén)明生產。
維(wéi)護(hù)規程
維護工作
⒈球磨機的操作維護人員要熟悉掌握粉碎設備的結構性能及各部(bù)件的名稱、規格、作用。
⒉操作(zuò)人員要按“四定”原則,以潤滑圖所標注的各部要求潤(rùn)滑,不得使用未經處(chù)理的廢油,保持潤滑點清潔。
⒊運轉中(zhōng)注意檢查各部軸承溫度不超過60℃,並檢查各部(bù)螺栓有無鬆動(dòng),有無異常聲響,給礦給水是否均勻,筒體有無漏漿現象,電機電流(liú)、電壓是否正常。傳動部分防護罩是否完好。
⒋保持設備(bèi)環境衛生清潔,除運轉部分外,其餘各部分均要隨時處(chù)理。
檢修規程
(一)、檢(jiǎn)修周(zhōu)期:1、經修1個月;2、小(xiǎo)修1——3個(gè)月;3、中修12——24個月;4、大修60——120個月。
(二)、檢修內容:
⒈經修:主要檢查油量、調整各部間隙,堅固各部螺(luó)栓(shuān),更換個別襯板或檢查襯板磨(mó)損情況(kuàng),修補進料器。
⒉小修(xiū):檢查清洗測量齒麵磨損情(qíng)況,檢查襯板磨損情況,必要時更換。
⒊中修:更換進料部分零件,更換傳動小齒轉輪和軸(zhóu)承,減速箱解體檢查。大齒輪在運行3——5年可根據情況調整使用,中空軸運行3——5年應進(jìn)行測量。
⒋大修:解體檢查清(qīng)洗、測(cè)量(liàng),根據磨(mó)損情(qíng)況,修(xiū)理或更換(huàn)大齒輪、中空軸、球麵(miàn)瓦、傳動軸、小齒輪及筒體,修理更換電器元件,電器設(shè)備大修後(hòu),必須進行試運(yùn)行驗收工作。
檢修標準
⒈兩軸承底(dǐ)座上加(jiā)工麵在同一水平麵上,中心間距允差1mm,縱(zòng)向中(zhōng)心(xīn)線不平行度偏差0.5mm,橫行中心線偏差每米0.5mm。
⒉瓦座(zuò)球形接觸麵應接角均勻;每50Ⅹ50mm2內不少於1——2點;中空(kōng)軸與瓦接觸麵應為90°——100°每平方英寸不少於2點,軸頸與軸承兩(liǎng)側間隙近似相同。
⒊筒體法蘭(lán)與前方端蓋的配(pèi)合麵應保證良好接觸,不準加(jiā)墊片,兩(liǎng)中空軸不(bú)同(tóng)軸(zhóu)度(dù)允差小(xiǎo)於0.8mm。大(dà)齒圈與筒體端蓋在連接裝配校正時,應堅固止推,上好(hǎo)定位(wèi)銷,齒圈(quān)的徑向擺動不(bú)大於0.5mm,軸向擺動不大於0.84mm。
⒋襯板安裝時應先安裝端蓋,筒體襯板應從人口(kǒu)處開始,安裝配要求(qiú)進行,各螺釘要均勻把(bǎ)緊,不得漏水。橡膠襯板配(pèi)合不得有縫隙,有縫隙處要用海綿堵死。
⒌小齒輪中心線與大齒輪的中心線要平行,其偏差每米不大於0.2mm。齒頂間隙1/4模數,齒側間隙1.06-----1.8mm,齒麵接觸麵積不小於(yú)齒長的50%,齒高的40%。
⒍減速機、電機及傳動軸的傳動聯軸器應保持很高的同軸性,中(zhōng)心線(xiàn)不同軸度不大於0.3mm,中心線傾斜度小於1/1000。
磨損(sǔn)報廢標準
⒈軸瓦磨損大於其厚度的1/3。
⒉小齒輪(lún)麵磨損量不應大於齒厚的30%,大齒圈齒麵的磨(mó)損量大於齒厚的25%,可倒麵使用,磨至1/2時應報廢。
⒊齒圈輪緣扭曲度變形量不(bú)應大於7.5mm。
⒋中(zhōng)空(kōng)軸外表(biǎo)麵產生溝槽、斑痕或其內圓麵上局部(bù)磨穿致中空軸變形,裂紋等情(qíng)況時應更換。
球磨機的維護和檢修
對球磨機的維護和檢修是一項經常性的工作,維修工作的好壞直接影響球磨機的運轉率和使用壽命,那麽在使用過程中如何正(zhèng)確的維護和檢修(xiū),下麵給予介紹:
⒈所有潤滑(huá)油在磨機投(tóu)入(rù)連續運(yùn)轉(zhuǎn)一個月時應全部放出,徹底清洗,更換新油(yóu)。以後(hòu)結合中修約每6個月換(huàn)油一次。
⒉各潤滑(huá)點潤滑情況和油麵高度(dù)至少每4小時檢查(chá)一次。
⒊磨機運轉時,主軸承潤滑(huá)油的(de)溫升不超過55℃。
⒋磨機正常(cháng)運轉時(shí),傳動軸承和減速機的溫升不超過55℃, 不超過(guò)60℃。
⒌大、小齒輪傳動平穩,無異常噪音。必要時(shí)應及時調整間隙。
⒍球磨(mó)機運轉平穩,無強烈震動(dòng)。
⒎電機電流(liú)應無(wú)異常波動。
⒏各連接(jiē)緊(jǐn)固件無鬆動,結合麵無漏油(yóu)、五漏(lòu)稅(shuì)水、無漏礦現象。
⒐鋼球依磨損情況及時添加。
⒑如果發現不正常情況應立即停磨(mó)檢修。
對磨機的維修時一項(xiàng)經常(cháng)性的工作,維修工作的好壞直接影響(xiǎng)球磨機的運轉率和使用壽(shòu)命。為了及時發現缺(quē)陷病消除隱(yǐn)患,以保證其磨機正常運轉,除了日常(cháng)的維護外,還需要定期停(tíng)磨,(建議每月一次(cì))對重要部件 如中空軸、主軸承、筒體(tǐ)、減速(sù)機、大小齒(chǐ)輪等作認真檢查,作詳(xiáng)細記錄。按(àn)照缺陷情況分(fèn)輕重緩急作適當處(chù)理和安排(pái)中修及大修計劃。
⒒磨機襯板被磨損70%或有 70mm長的裂紋(wén)時應更(gèng)換。
⒓襯板螺栓有損壞造成襯板鬆動(dòng)時應更換。
⒔主軸承嚴(yán)重磨損時應更換。
⒕格子式球磨機的篦子板磨損到不能再(zài)焊補時應更換(huàn)。
⒖大齒輪齒輪麵磨損到一定程度(dù)後可翻麵繼(jì)續使用。
⒗小齒輪嚴重磨損應更換。
⒘進出料螺旋磨損時應及時焊補,磨損至無法焊補時應更換。
⒙地腳螺栓鬆動或損壞應(yīng)及時修複。
本機(jī)為臥式(shì)筒形旋轉裝置,外沿齒輪(lún)傳動,兩倉,格子型球磨機。物料由進料裝置經(jīng)入料中空軸(zhóu)螺旋均勻地進入磨(mó)機一倉,該倉內有階梯襯板或波紋襯板,內(nèi)裝不同規格鋼球,筒體轉動(dòng)產生離心力將鋼球帶(dài)到(dào)一定高(gāo)度後落下,對物(wù)料產生重擊(jī)和(hé)研磨作用。物料在一倉達到粗磨後(hòu),經單層隔倉板進入二倉,該倉內鑲有平襯板,內有鋼球,將物料進一步研(yán)磨。粉狀物(wù)通(tōng)過卸料箅板排出(chū),完成粉磨作業。
規(guī)格型號 | 筒體轉速 | 裝球量 | 進料粒度 | 出料粒度 | 產量 | 電機功(gōng)率 | 重量 |
(t/h) | |||||||
Ф900×1800 | 36~38 | 1.5 | ≤20 | 0.075-0.89 | 0.65-2 | 18.5 | 4.6 |
Ф900×3000 | 36 | 2.7 | ≤20 | 0.075-0.89 | 1.1-3.5 | 22 | 5.6 |
Ф1200×2400 | 36 | 3 | ≤25 | 0.075-0.6 | 1.5-4.8 | 30 | 12 |
Ф1200×3000 | 36 | 3.5 | ≤25 | 0.074-0.4 | 1.6-5 | 37 | 12.8 |
Ф1200×4500 | 32.4 | 5 | ≤25 | 0.074-0.4 | 1.6-5.8 | 55 | 13.8 |
Ф1500×3000 | 29.7 | 7.5 | ≤25 | 0.074-0.4 | 2-5 | 75 | 15.6 |
Ф1500×4500 | 27 | 11 | ≤25 | 0.074-0.4 | 3-6 | 110 | 21 |
Ф1500×5700 | 28 | 12 | ≤25 | 0.074-0.4 | 3.5-6 | 130 | 24.7 |
Ф1830×3000 | 25.4 | 11 | ≤25 | 0.074-0.4 | 4-10 | 130 | 28 |
Ф1830×4500 | 25.4 | 15 | ≤25 | 0.074-0.4 | 4.5-12 | 155 | 32 |
Ф1830×6400 | 24.1 | 21 | ≤25 | 0.074-0.4 | 6.5-15 | 210 | 34 |
Ф1830×7000 | 24.1 | 23 | ≤25 | 0.074-0.4 | 7.5-17 | 245 | 36 |
Ф2100×3000 | 23.7 | 15 | ≤25 | 0.074-0.4 | 6.5-36 | 155 | 34 |
Ф2100×4500 | 23.7 | 24 | ≤25 | 0.074-0.4 | 8-43 | 245 | 42 |
Ф2100×7000 | 23.7 | 26 | ≤25 | 0.074-0.4 | 8-48 | 280 | 50 |
Ф2200×4500 | 21.5 | 27 | ≤25 | 0.074-0.4 | 9-45 | 280 | 48.5 |
Ф2200×6500 | 21.7 | 35 | ≤25 | 0.074-0.4 | 14-26 | 380 | 52.8 |
Ф2200×7000 | 21.7 | 35 | ≤25 | 0.074-0.4 | 15-28 | 380 | 54 |
Ф2200×7500 | 21.7 | 35 | ≤25 | 0.074-0.4 | 15-30 | 380 | 56 |
Ф2400×3000 | 21 | 23 | ≤25 | 0.074-0.4 | 7-50 | 245 | 54 |
Ф2400×4500 | 21 | 30 | ≤25 | 0.074-0.4 | 8.5-60 | 320 | 65 |
Ф2700×4000 | 20.7 | 40 | ≤25 | 0.074-0.4 | 12-80 | 400 | 94 |
Ф2700×4500 | 20.7 | 48 | ≤25 | 0.074-0.4 | 12-90 | 430 | 102 |
Ф3200×4500 | 18 | 65 | ≤25 | 0.074-0.4 | 按工藝條件定 | 800 | 137 |