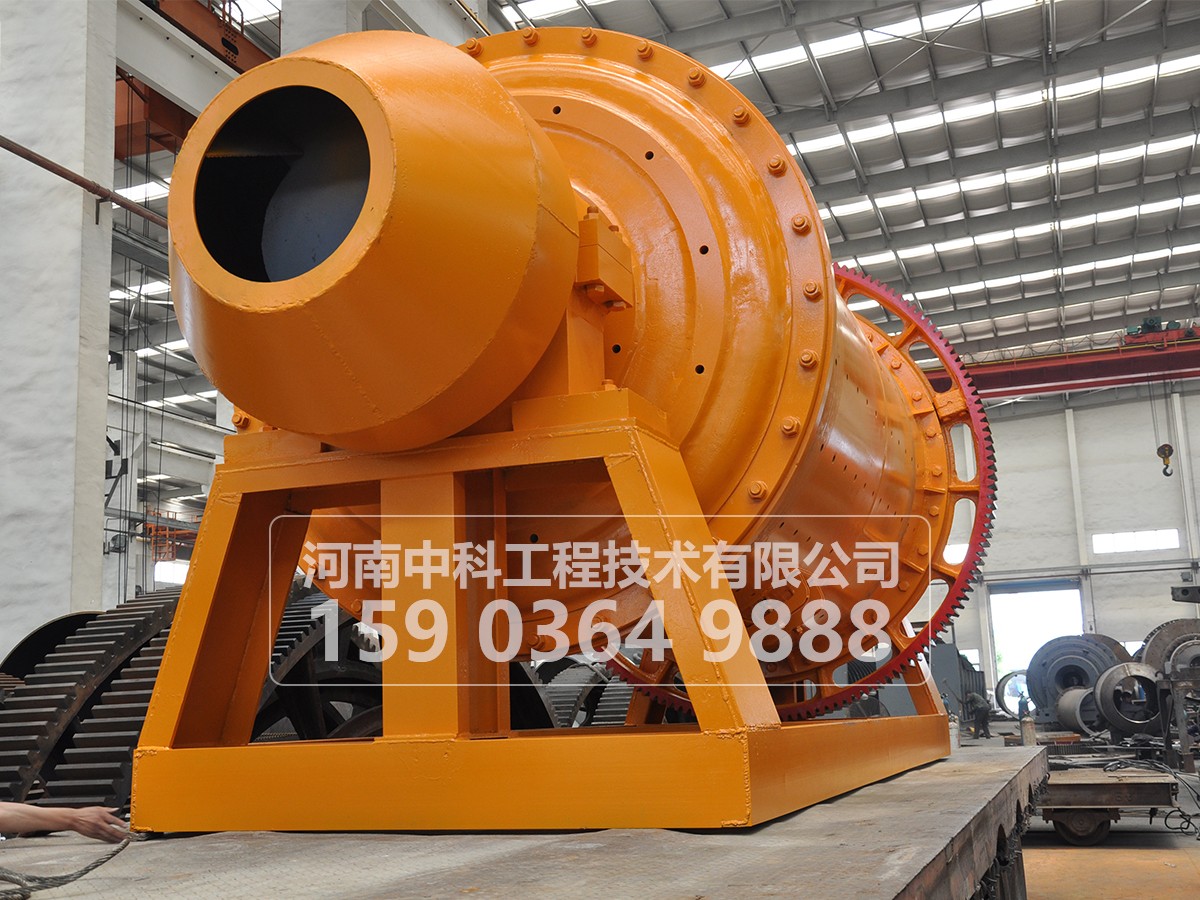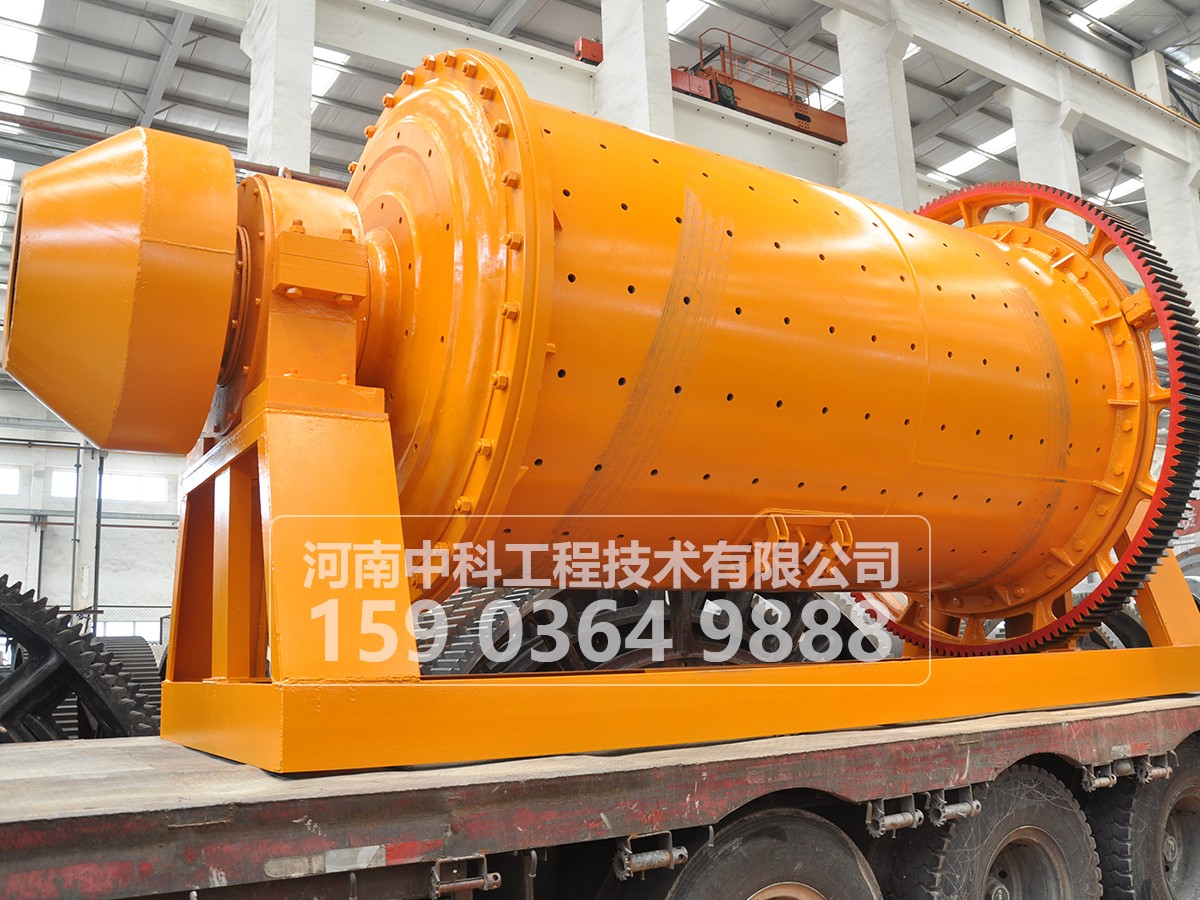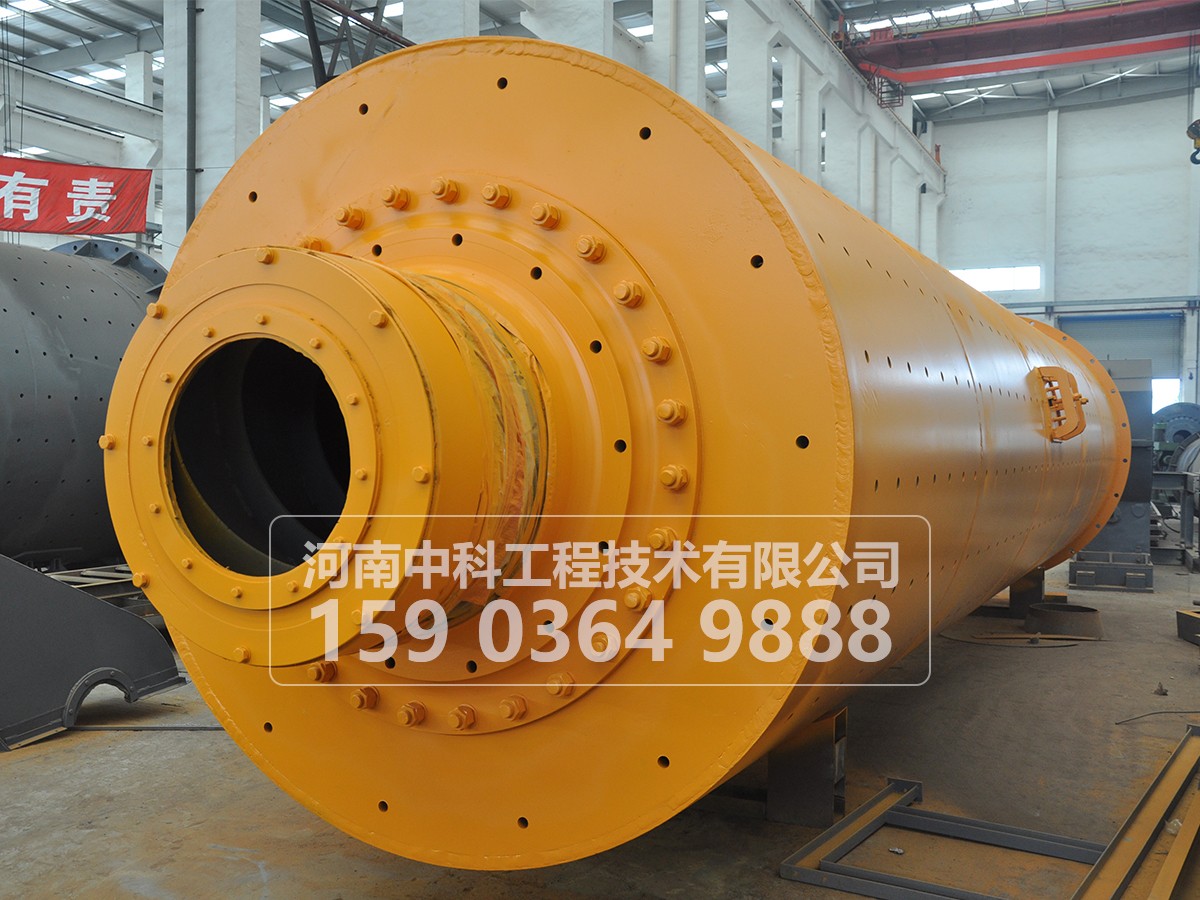
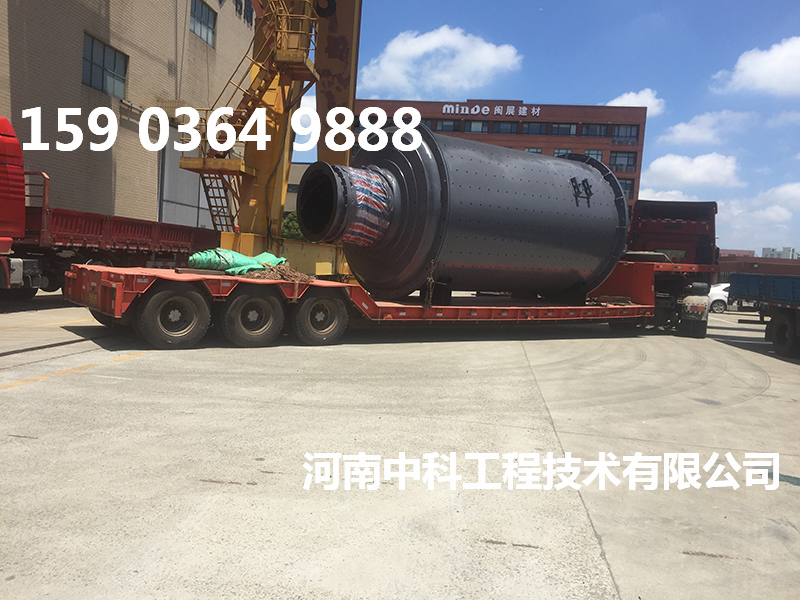
格子型球磨(mó)機采用頂起裝置,便於檢修,靜動壓軸承(chéng),運轉平穩可靠,采用整體(tǐ)機架,便於土建施(shī)工(gōng)和設備安裝.電話:159 0364 9888
某公司承擔著80萬噸/a的鐵礦石加工任務,現有格子型球磨機(jī)3台。球磨(mó)機在選礦工(gōng)藝中扮演著重要的角色,在生產中,技術人員發現磨機筒體經常會出現甩漿現象,經過對(duì)襯板進行拆檢和測(cè)量,發現固定筒體和襯板的扁三角(jiǎo)頭螺栓加工質量有(yǒu)問題,一方麵螺栓頭和襯板沉頭孔之間的配合不到位,使得螺栓頭和(hé)孔的配合(hé)由原來的麵接觸(chù)變成了線接(jiē)觸,接(jiē)觸麵小承受力弱;另一方麵,機加工車削弧角質量較差,螺栓經過鋼球長時間滾砸就(jiù)會在受力(lì)點弱的弧角(jiǎo)處斷裂。球磨機是選礦的重要設備,經常這樣就會影響生產。下麵本文就球磨機筒體螺栓加工方法進行一係列研究。
老式加工方(fāng)法(fǎ)
筒體襯(chèn)板螺栓老式加工方(fāng)法采用下(xià)料、鍛打(dǎ)成毛坯、退火冷卻、上機(jī)床打兩端頂針孔、用四抓卡盤卡住扁螺栓頭,同(tóng)時頂針頂住螺栓尾部粗車杆麵、精(jīng)車杆麵、再調頭車扁螺栓頭兩坡麵、車牙、修正、成型,這樣(yàng)輪(lún)流調頭車削加工速度慢,且同(tóng)心度低,加工偏差大(dà),使得螺栓與襯板(bǎn)孔配合時(shí)不緊(jǐn)湊,時間一長隨著磨機轉動和鋼球滾砸,螺栓容易在螺栓頭與杆麵過度的圓角處斷裂,且襯(chèn)板容易鬆脫,導致磨(mó)機筒體漏漿,腐蝕筒體,同時(shí)加速襯板磨損(sǔn),從側麵影響生產正常進行。
格子型球磨機
現場調查
由於《機(jī)械(xiè)設計手冊(cè)》機械加工中夾具設計比較靈活,所以製作一套適合自身加工(gōng)夾具尤為重要(yào),車床存在加工盲區,機加工回轉體(tǐ)時有一段受限於三抓或四抓卡盤而隻能調頭加工,而工件自身必需的形狀和(hé)加工精度,挑戰著技術人(rén)員應開拓思路,不斷創新。經過技術人員(yuán)親自到機加工車間查看加工(gōng)現場,經過一段時間的反複思索,技術人員設計製造了一套夾具並調整了(le)加工方法,克服了車床加工此類型的扁三角頭螺栓存在盲區的難(nán)題。
新工藝加工方法
1、由機械技術人員負責設計一套(tào)夾具(既有頂針的功能又有反向回轉限位功能),起名為“兩頂一卡”。
2、培訓機床操作人員熟練新加工方法。
3、新工藝采用:下料、鍛打、退火冷卻、打兩端頂針孔、粗(cū)車杆麵和(hé)扁螺栓坡麵、精車杆麵和扁螺栓坡(pō)麵一步到位、車牙、修(xiū)正、成型,省(shěng)去了車杆麵後(hòu)得調頭裝夾才能車扁螺栓坡麵的時間。
球磨機
從理(lǐ)論(lùn)上(shàng)通過製作合適的夾(jiá)具彌補車床的加工盲區是可行的,技術人員一方麵翻閱大量的車床結構和夾(jiá)具設計資料,另一方麵通過(guò)研究加工工件與車床之間的運動關係,想出了用設計好的帶軸承活動頂針頂(dǐng)住螺栓尾部,三(sān)抓卡盤卡住“工具”,工具的頂針頂(dǐng)住(zhù)螺栓頭就可實現一步到位加工的可能。接著,技術人員通過用新方法試驗製作3顆螺栓,得到了可喜的成績,加(jiā)工速度快了,裝夾、拆卸也容易了,效率提高了,事實證明了此(cǐ)工具及其加工方(fāng)法(fǎ)可(kě)行。
用原來加工工藝方法從下料鍛打到機工成型,加(jiā)工一顆(kē)螺栓用時平均27分(fèn)鍾,采用新(xīn)方法後加工用時(shí)平均15分鍾,需要這樣的螺栓1200顆,車床電機(jī)功率10KW,每度(dù)電0.5元;一年(nián)可(kě)節約用電:1200元;另一方麵,球磨機甩漿和螺栓斷裂現(xiàn)象得到有(yǒu)效的控製,球磨機作(zuò)業率得到了提高。經操作人員反映,采用這套夾具和加工方(fāng)法(fǎ),不但減少了加工工序,減少了加工時間,降(jiàng)低了工人的勞(láo)動強度,為車間間接創造了效益。